
美国劳伦斯利弗莫尔国家实验室(LLNL)的研究人员开发出一套基于相机的检测系统,该系统借助人工智能与机器学习(ML),可在 3D 打印零部件的制造过程中对其开展检测。现有的用于监控增材制造(AM)工艺的机器学习方法,大多聚焦于缺陷的检测与分类,而非零部件打印过程中的实际几何尺寸测量。
该研究成果发表于《npj‑先进制造》期刊,研究对象为直写成型工艺(DIW)。
该系统如何对零部件开展测量
直写成型工艺通过喷嘴,将软性或膏状材料挤出为细丝,能够制备柔性缓冲垫;缓冲垫的性能取决于挤出丝材的尺寸与排布方式,部分丝材厚度仅零点几毫米。丝材直径、丝材中心间距、丝材之间夹角的微小偏差,都会造成零部件力学性能的显著改变。目前的检测手段一般采用打印完成后的 X 射线计算机断层扫描(CT),或是仅能观测表面的光学检测方法,后者无法捕捉丝材的内部几何结构。
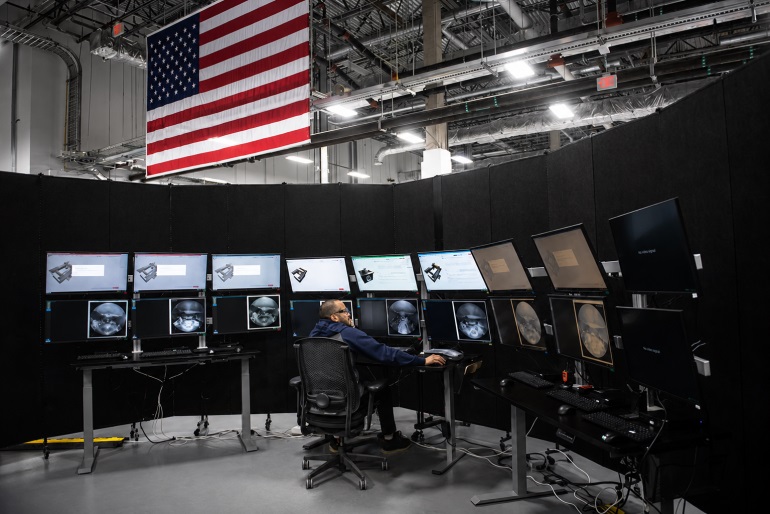
在劳伦斯利弗莫尔国家实验室的这套装置中,打印机搭载的相机会在每一层材料沉积时采集图像。软件识别最新挤出的丝材,并计算丝材直径等参数。基于机器学习的图像分割与计算机视觉工具,将打印过程中采集的数千张图像转化为精细化测量数据,以及沉积材料的空间分布图。
研究团队采用经过筛选、包含近 13800 张人工标注图像的数据集对分割模型开展训练,数据集覆盖多种点阵几何结构。随后,计算机视觉算法利用模型输出结果追踪丝材轮廓并测量其直径。对 55 个测试样件开展测试,这套自动化测量结果与人工测量结果的误差通常仅为数微米。
完整缓冲垫的测绘测试
为对该系统开展规模化验证,研究人员将其应用于一款设计尺寸约 25 厘米 ×25 厘米的缓冲垫。他们采集了同一层约 2420 张图像,把各项测量数据整合,生成零部件内部的空间分布图。生成的分布图揭示出贯穿整个打印件的丝材直径大范围变化规律;如果只采用整件零件的平均测量值,这一变化规律会被完全掩盖。该变化规律表明打印平台相对喷嘴存在轻微倾斜。研究人员指出,X 射线 CT 在实现高分辨率检测时,会受被测物体尺寸限制;而搭载在打印机上的相机,则可以检测尺寸超出 CT 有效检测范围的零部件。
该论文的 DOI 编号为:10.1038/s44334‑026‑00107‑7,由布赖恩・T・韦斯顿、迈克尔・E・泽林斯基、哈米德・齐亚德・阿马尔、阿尔代尔・E・贡戈拉、布赖恩・奥、罗伯特・塞尔达、约书亚・R・德奥特、威廉・史密斯以及布赖恩・吉埃拉共同完成。
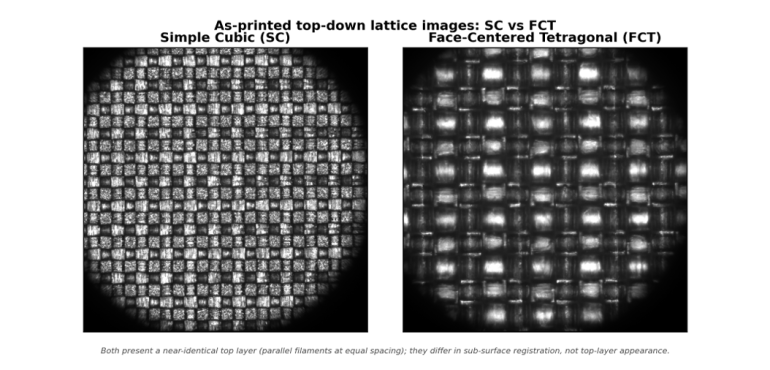
SC 与 FCT 点阵结构打印完成后的俯视图像,图片来源:劳伦斯利弗莫尔国家实验室。
将测量环节嵌入打印流程本身
直写成型工艺的质量控制过去依赖打印完成后的 X 射线 CT 扫描(受体积‑分辨率约束,仅适用于小型零件),或是仅观测表面的光学手段(无法观测内部丝材几何形态),因此一直缺少可在打印过程中,对整件零件实现丝材级尺寸精度检测的规模化方案。
Ai‑Build 公司的 AiMaker 平台同样是大型挤出式 3D 打印系统,该平台搭载相机与 GPU 模块,将正在打印的零件图像与过往打印件做比对,实时标记偏差,无需等待零件全部打印完毕。二者目标一致:在大型挤出打印完成前就发现问题。但 AiMaker 仅检测零件相对参考样件的视觉偏差,无法生成劳伦斯利弗莫尔国家实验室这套工作流所能输出的、连续的零件级丝材直径分布图。
两种技术均把大型挤出工艺的检测环节前移至打印过程当中;而劳伦斯利弗莫尔国家实验室的方案更进一步,实现了丝材级的精密几何测量,这是单纯视觉比对类系统无法做到的。
来源:中国3D打印网编译文章!
0 留言