
来源:奇遇科技
陶瓷件硬度高、耐高温、耐腐蚀,但脆性大。3D 打印能把陶瓷做成传统工艺难以实现的复杂形状,可成品率一直偏低。值得注意的是,大部分废品并非在打印阶段产生,而是在后续的脱脂(debinding)与烧结(sintering)环节开裂;裂纹出现的位置也高度一致,通常集中在层与层之间。下面引用的研究分别以二氧化锆、碳化硅和氧化铝为对象,但它们遇到的问题都出自同一套环节——这些环节来自成形方式本身,并不专属于某一种材料。本文把这条链拆开讲清楚,再看三条已被实验验证的应对办法。
一、裂纹为什么总出现在层与层之间
先看这类打印的原理。陶瓷3D打印有多种技术路线,本文讨论的是精度最高、应用最广的一类:光固化(vat photopolymerization,VP)。其做法是把陶瓷粉分散在树脂中调成浆料(slurry),在平台上铺出薄薄一层,由投影把图案照射上去,被照到的区域随即固化;平台再下沉少许,铺上新的一层,如此循环,工件由此逐层叠加而成。
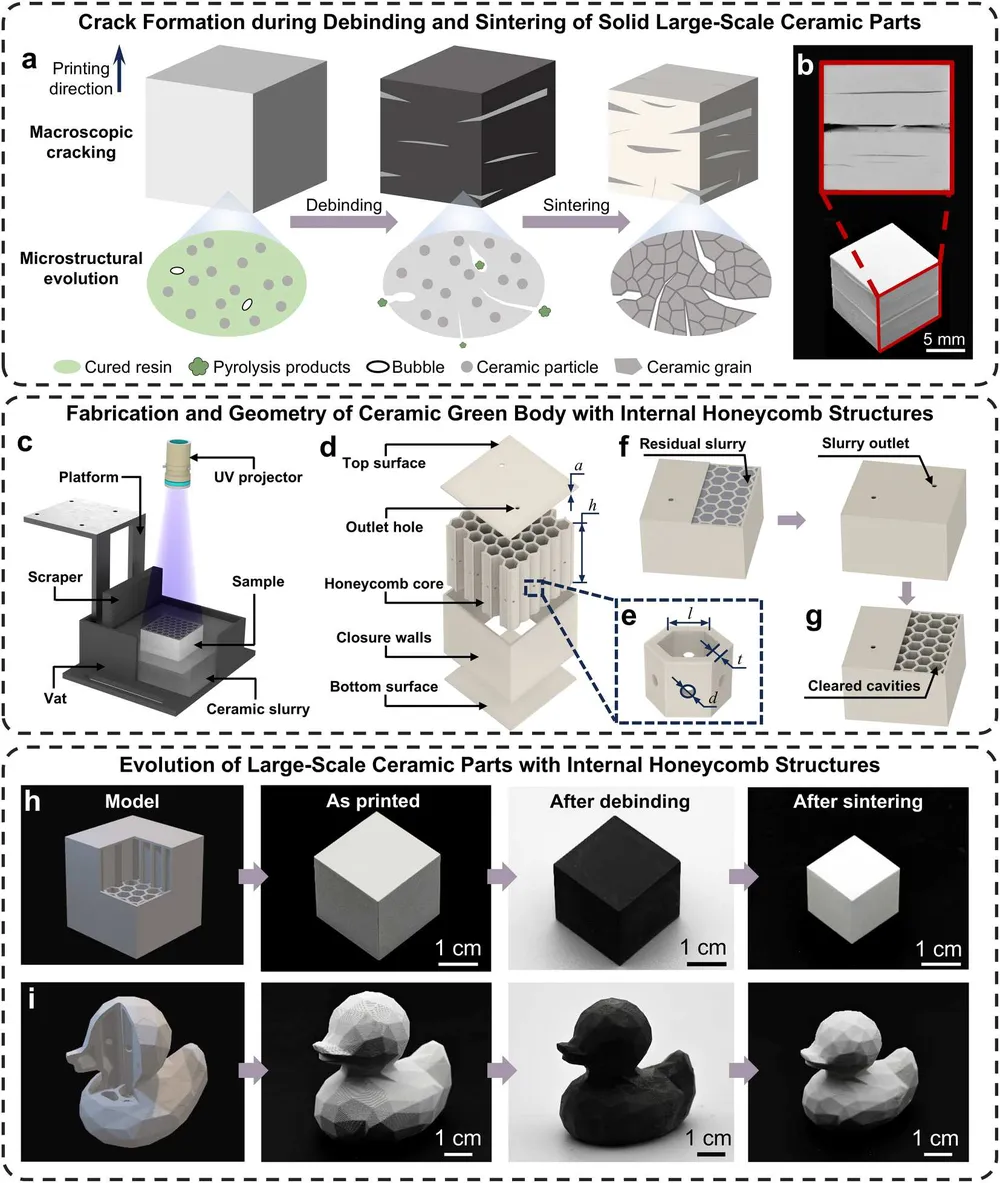
这样的叠加方式带来一个固有的弱点:每一层内部是完整的,层与层之间却只是一次贴合;界面处树脂反应不充分,还容易残留未固化的树脂和卷入的气泡。把烧结后开裂的构件剖开可以看到,裂纹正是集中在这些层间界面上,而不是层内[1];层内则很少见到裂纹。
更关键的是,开裂并非某一步的失误,而是三个环节各自留下一点隐患,最终在同一个位置集中显现:打印留下弱界面与微孔,脱脂时气体排不出去、内部积聚压力,烧结时收缩不均把小缺陷拉成大裂纹。这三个环节都源自成形方式本身,而不是某一种材料的特殊性质。下面按这三步依次展开,最后再看已被实验验证的应对办法。
二、打印这一步:层与层之间最弱
第一个隐患来自浆料。陶瓷粉要能流动,就必须加入相当比例的树脂;这类树脂本身粘度偏高,搅拌和铺层时卷入的气泡很难排尽,坯体(green body)内部因此留下许多微孔。这些微孔在常温下并不显眼,却在受热时成为裂纹的起点,属于打印阶段就已埋下的隐患。
第二个隐患来自固化过程本身:树脂受光照射会由液态转为固态,这一过程伴随体积缩小;同一层内部收缩比较均匀,层与层的交界处却收缩不一致,界面附近因此产生应力集中。界面本身强度就低,再加上这一道收缩应力,就更接近开裂的临界状态。
此外,光在浆料中的穿透深度有限,每一层底部总有一部分树脂来不及完全反应。行业内已形成共识:光固化打印的陶瓷,强度通常低于干压成形的同类材料,差距主要即来自层间界面[1]。由于弱界面来自成形方式本身,只在参数上调整,可改善的空间是有限的。
三、脱脂这一步:为什么必须慢
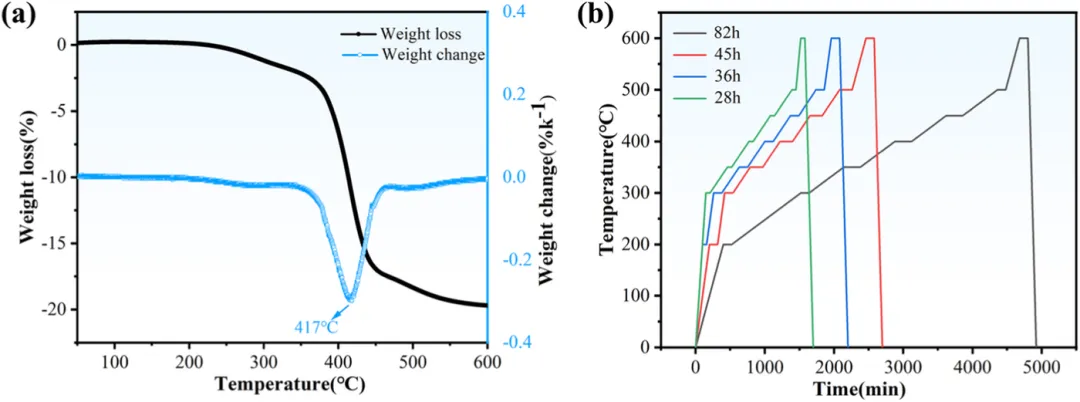
脱脂的目的,是把这些树脂分解并排出,只留下陶瓷粉。热重测试显示,坯体失重从 150 ℃ 开始、600 ℃ 结束,其中 350–450 ℃ 这一区间失重最快,也正是气体产生最集中的阶段[2]。裂纹出现的条件并不复杂:一旦气体产生快于排出,就会在坯体内部积聚,内压升高,微裂纹随之出现;层间界面强度最低,自然最先开裂,坯体中原有的那些小孔也会在这一步扩展成裂纹。
这也解释了脱脂为何只能做得很慢。同样未经预处理的坯体,脱脂周期压缩到 82 h 即出现层间裂纹,压缩到 45 h 出现贯穿裂纹,压缩到 28 h 则表面分层[2]。行业内常用的延长保温、通入惰性气体、埋粉缓释等手段,本质上都是在为气体排出争取时间与通道,代价是周期长、能耗高。
四、烧结这一步:收缩会把小裂纹放大
烧结让陶瓷粉体结合成致密的整体,代价是明显的收缩。同一批样品在 1550 ℃ 保温 4 h 后,三个方向的线收缩率都在 24% 上下,但层叠方向明显低于另外两个方向[1]。这种方向上的不一致同样来自逐层成形的方式,说明收缩不只是整体变小,还带有方向性。
烧结温度也并非越高越好:在 1475 至 1550 ℃ 之间逐档比较,温度偏低时致密化不足,残留孔洞成为应力集中点;1500 ℃ 时强度最高,平均三点抗弯强度达到 1016 MPa[1];温度继续升高,晶粒开始异常长大,强度反而回落。
更关键的是,如果脱脂之后坯体里已经存在微裂纹,烧结几乎一定会把它放大成宏观裂纹,前面三个环节留下的隐患也随之集中显现。至此,解法方向也就明确了:与其等气体自行寻找出路、让弱界面维持原状,不如提前把通道做出来、把界面加固。
五、办法一:给气体修出通道
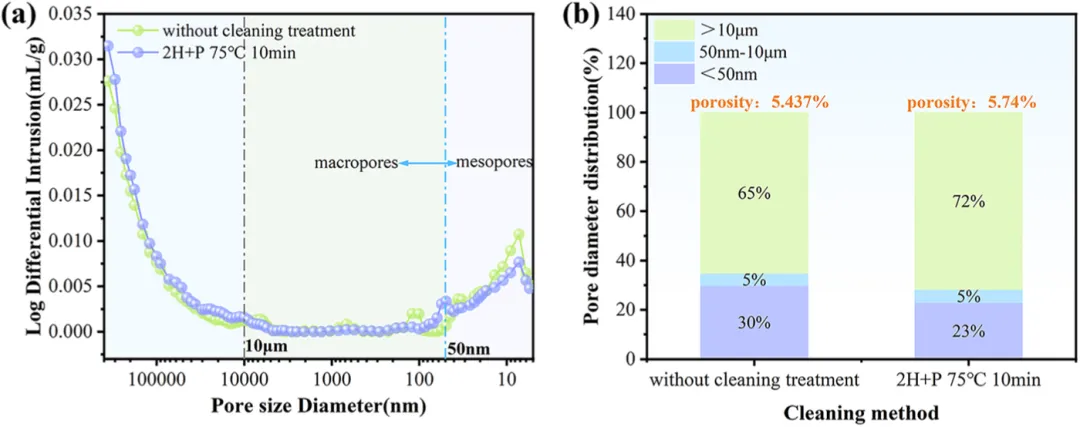
既然瓶颈在于气体缺少排出通道,最直接的办法就是在坯体中预留通道。清洗恰好可以同时做到两件事:把残留的未固化树脂溶出,并在坯体内部形成连通的孔道。在六种清洗剂的对比中,能够同时兼顾这两点的是 2H+P(两种丙烯酸酯按 2:1 配比)[2]。
它的一个组分与坯体内部的树脂相容,能在溶出的同时维持结构完整;另一个组分挥发性适中,可以把溶出物带到表面。结果是坯体表面与内部的残留树脂几乎一样少;无水乙醇则相反,只有表面被洗净、内部几乎没有变化,这种内外差异在加热后就会转化为内应力。
效果很直接:经清洗的坯体,脱脂周期 45 h 即可做到无宏观裂纹,未经预处理则不行;周期再压缩到 36 h 或 28 h,无论采用哪种清洗方式都会开裂。在各自最优条件下,2H+P 的无宏观裂纹良率达到 70%,无水乙醇只有 30%;1500 ℃ 保温 4 h 烧结后,2H+P 组的平均维氏硬度1316.5 HV、最大抗弯强度 1000.4 MPa,明显优于乙醇处理组[2]。
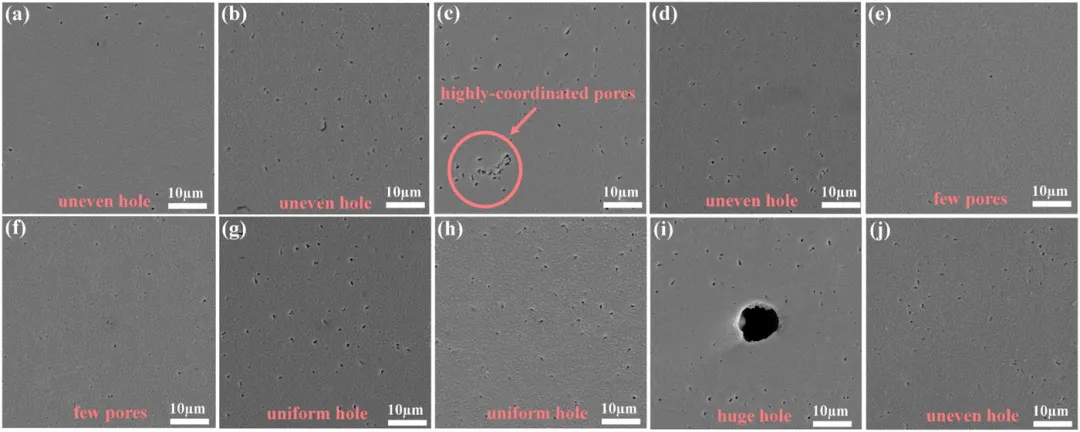
更值得记住的是它给出的判断标准:清洗效果的好坏,要看孔道是否均匀连通,而不是看溶出了多少树脂。这套思路把脱脂周期从文献中常见的 120 h 以上压到了 45 h[2],价值不只在于缩短时间:它说明清洗环节同样可以像工艺参数一样被主动设计,而不是凭经验选定一种溶剂。
六、办法二:把层与层之间焊牢
另一条路径从层间界面入手:先清洗,再进行一次紫外曝光。在四类清洗剂的对比中,只有一种组合能够抑制层间裂纹,即以两种丙烯酸酯为主要成分的清洗剂,配合二次曝光。原理并不复杂:清洗剂把层间残留的树脂溶出,同时为气体排出让出通道;二次曝光则让层间未反应完全的树脂继续交联,相当于把原本松动的界面重新结合一次。两步叠加之后,无裂纹良率达到 62.5%,而未做处理的对照组不到 30%[1]。
这里有一个容易忽略的误区:清洗剂选错,情况反而更糟。挥发性过强的乙醇水溶液会破坏坯体表面,留下直径可达 10 μm 的孔洞;中性洗涤剂则作用过强。因此清洗并非越强越好,需要在洗净能力与结构完整之间寻找平衡。烧结之后,该方案的相对密度达到 99.30 ± 0.07%、平均抗弯强度 1004 MPa,已接近干压工艺的水平[1];代价是二次曝光会带来额外收缩。
七、办法三:从源头少产气、少受力
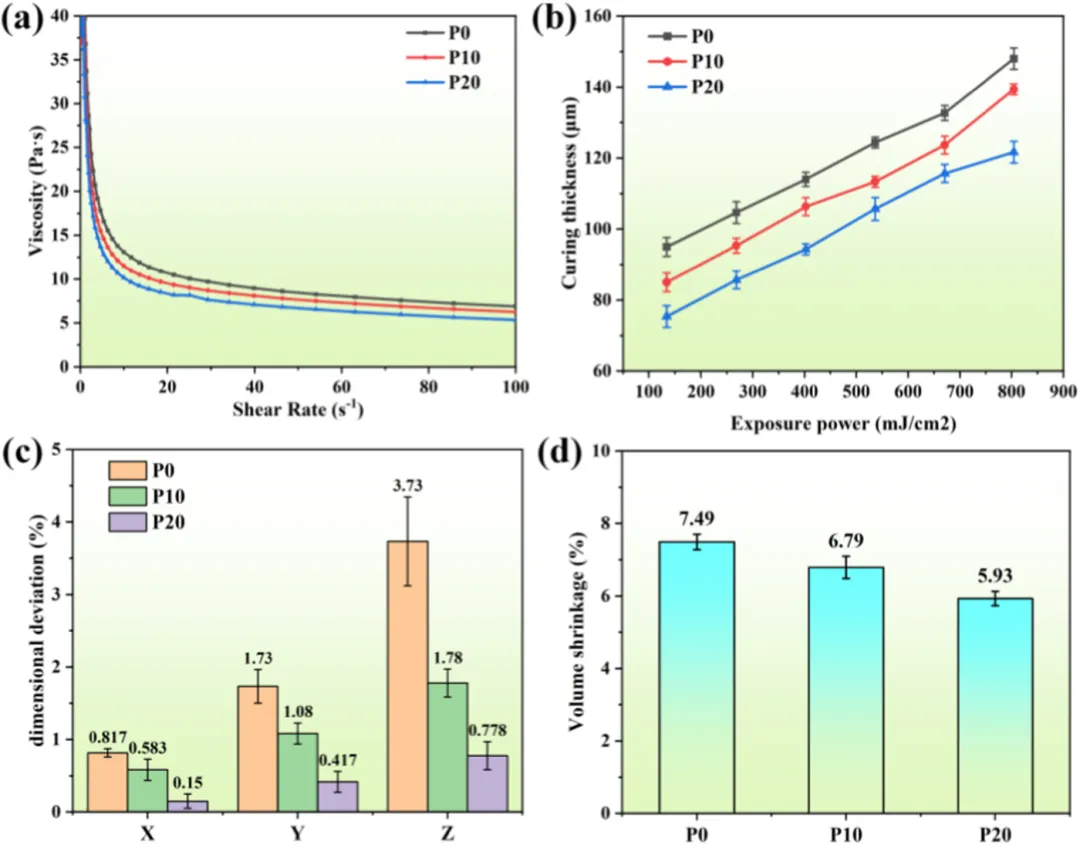
前两条路径都是在问题出现之后补救,第三条则更为彻底,从配方和结构入手,从一开始就减少隐患。配方上的一种做法,是把非反应性增塑剂PPG 200 加入碳化硅浆料;它不参与固化反应,因而能有效抑制收缩,使坯体在进入脱脂之前就已经少了一分应力。
实测三个方向的线收缩率分别只有 0.15%、0.417% 和 0.778%,尺寸精度相比未添加时提升了约八成[3];另有一点值得注意,它会在 300 ℃ 优先分解,在坯体内部自动留下连通的孔道,相当于在配方里预先埋好了排气通道,脱脂时气体便有路可走。
代价也很明确:不参与反应的成分占比提高,可固化的成分被稀释,固化深度随之下降。曝光能量从 100 提升到 500 mJ·cm⁻² 时,未添加组可从 84 μm 升至 124 μm,添加 20 wt% 的一组只从 74 μm 升至 108 μm;最终在 1550 ℃ 反应熔渗烧结后,开孔率只有 0.72%,平均抗弯强度 289 ± 13.4 MPa[3]。
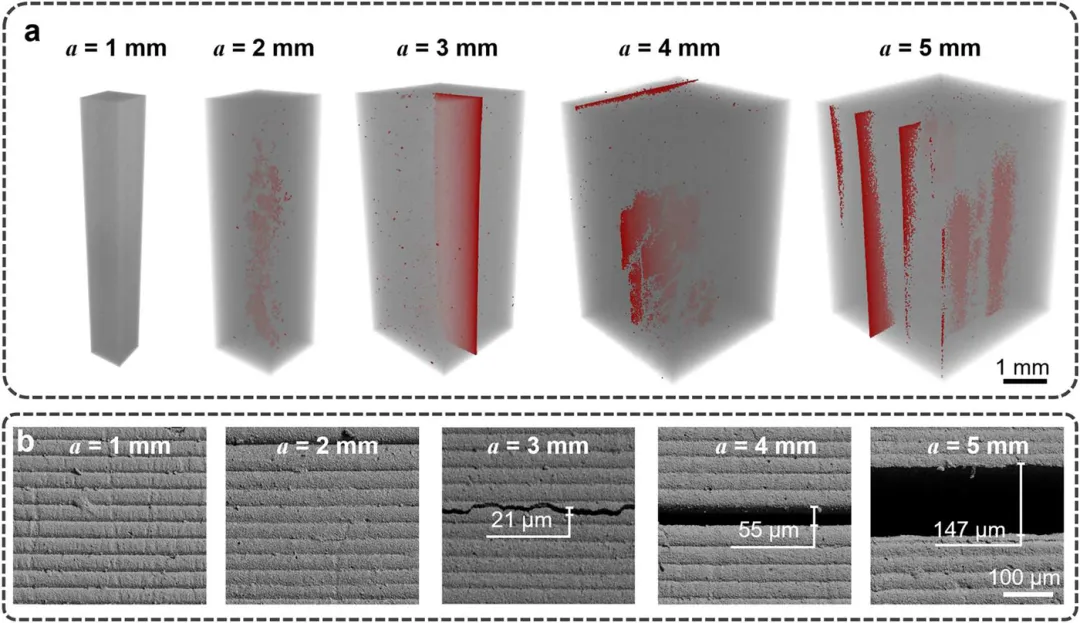
结构上的做法更为直观:以氧化铝为对象的方案,把构件内部做成蜂窝夹芯,并在侧壁上开孔[4]。大块陶瓷由此变为带空腔的不连续结构,热解产物的排出路径显著缩短,相邻腔体之间也相互连通,滞留浆料更容易排出,同时带来轻量化与更完整的外表面。
设计上则需要取舍:外壁越厚,抗弯强度越低(1 mm 时约 350 MPa,5 mm 时降至 120 MPa 以下[4]);侧壁越厚,制造质量越好;穿孔越小,尺寸偏差越大。微观 CT 与断面形貌均显示,实心件越厚,内部层间裂纹越严重,这正是蜂窝结构要解决的问题。
结语
把上面这些串联起来,陶瓷光固化件的开裂,可以归纳为三条更具普遍性的认识:
① 开裂是链条问题,而非单点故障。打印留下弱界面与微孔,脱脂因排气不畅产生内压,烧结把微小缺陷放大为宏观裂纹,三个环节环环相扣。仅在参数上调整,可改善的空间有限;
② 控制气体排出路径是主线。清洗造孔道、配方中引入可自行成孔的组分、结构上把连续体改为不连续体,本质上都是同一件事:让热解产物有路可走。理解这一层,不同材料、不同工艺之间的解法就可以相互借鉴;
③ 没有免费的方案,只有明确的取舍。二次曝光会带来额外收缩,非反应性增塑剂会牺牲固化深度,蜂窝结构会损失一部分承载能力。把这些代价提前考虑清楚,比事后补救更为经济。
也需要说明边界。这套机制来自光固化成形与脱脂烧结的共性,属于原理上的推论,并非从各类陶瓷的系统对比中得出:文中引用的研究分别以二氧化锆、碳化硅和氧化铝为对象,覆盖的仍是少数几种体系。换成其他材料,趋势可供参考,数值不能直接照搬;三条路线也各自在单一体系上验证,彼此之间尚缺乏横向对比。
对陶瓷3D打印而言,这些做法真正的价值,是把开裂从一个只能靠经验规避的结果,变成了可观察、可归因、可干预的过程量。当层间界面的强度、孔道的连通性、收缩的方向差异都成为可以测量的指标,工艺窗口就不再依赖试错,而是可以被设计出来。
参考论文
[1] Huang J, Liu S, Liu F, Zhao Y. Tailoring microstructure and mechanical performance of DLP-printed ZrO2 ceramics: Critical roles of post-processing techniques.
Ceramics International. 2026, 52: 19421–19429. DOI: 10.1016/j.ceramint.2026.03.037
[2] Zhao Y, Liu S, Liu F, Huang J. Pore channels optimization in digital light processing-printed ZrO2 green bodies for accelerated debinding and defect reduction through cleaning treatment.
Ceramics International. 2026, 52: 16735–16744. DOI: 10.1016/j.ceramint.2026.02.263
[3] Zhang M, Yuan S, Sun C, Lin Y, Liu Y, et al. Multi-strategy optimization for vat photopolymerization of SiC ceramic: Slurry design, printing precision, and defect-free debinding.
Ceramics International. 2026, 52: 7999–8013. DOI: 10.1016/j.ceramint.2026.01.010
[4] Wu S, et al. Digital light processing 3D printing of large-scale and crack-free ceramics with perforated internal honeycomb structures.
Virtual and Physical Prototyping. 2025, 20(1): e2589472. DOI: 10.1080/17452759.2025.2589472
0 留言